 العربية


مقدمة
إذا كنت تدير متجرًا لتصنيع المعادن أو خط إنتاج أنابيب السيارات أو الفضاء الجوي، فمن المؤكد أنك واجهت هذه المشكلة المحبطة: حيث تقوم ببرمجة ثني دقيق بزاوية 90 درجة على آلة ثني الأنابيب CNC الخاصة بك ، ولكن بمجرد تحرير الأداة، يرتد الأنبوب للخلف وينتهي عند 87 درجة أو 88 درجة. يُعرف هذا الخطأ الشائع والمكلف باسم ثني الأنبوب الزنبركي - وهو أكبر عدو لتشكيل الأنبوب الدقيق.
يتساءل العديد من أصحاب المصانع ومشغلي الآلات: لماذا يحدث الارتداد الربيعي دائمًا؟ هل يمكننا القضاء عليه نهائيا؟ كيف تتحكم المصانع المحترفة في الإنتاج الضخم؟
في SLS Machinery ، نحن متخصصون في معدات ثني الأنابيب عالية الدقة لسنوات. نحن نعلم أن Springback ليس عيبًا بسيطًا ولكنه مشكلة منهجية تؤثر على الإنتاجية ودقة التسامح وأرباح الإنتاج الإجمالية. في هذا الدليل العملي، نقوم بتفصيل كل ما يحتاج المصنعون الحقيقيون إلى معرفته: ما الذي يسبب الارتداد الربيعي، وكيف يدمر الأجزاء الخاصة بك، وطرق تعويض الارتداد الربيعي التي أثبتت جدواها والتي تعمل بالفعل على أرضية المتجر.
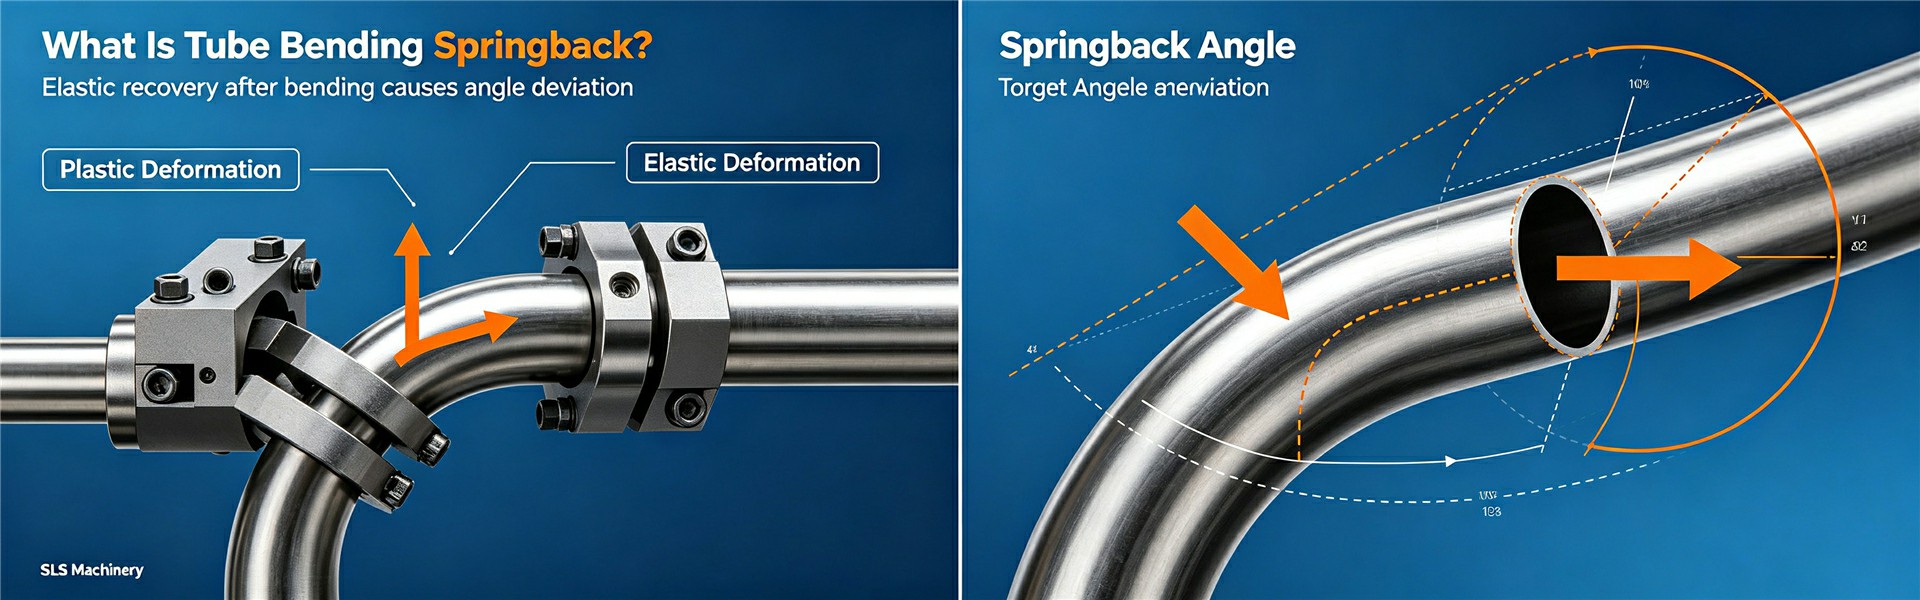
ما هو بالضبط أنبوب الانحناء Springback؟ (شرح أرضية المتجر الحقيقي)
دعونا نفسر هذا بمصطلحات التصنيع البسيطة، وليس نظرية الكتب المدرسية.
عندما تقوم بثني أنبوب معدني باستخدام آلة ثني الأنابيب CNC ، يتعرض المعدن لنوعين من التشوه في نفس الوقت: تشوه بلاستيكي دائم يخلق شكل الانحناء المستهدف، وتشوه مرن مؤقت يخزن الطاقة داخل الأنبوب.
س: لماذا يعود الأنبوب بعد الانحناء؟
ج: الطاقة المرنة المحتبسة في المعدن لا تختفي بعد الثني. بمجرد أن يموت الضغط وقوة تحرير المشبك، يحاول المعدن بشكل طبيعي العودة إلى شكله الأصلي المستقيم. سلوك الاسترداد المرن هذا هو بالضبط ثني الأنبوب.
س: هل يمكن تجنب العودة الربيعية؟
ج: لا، إن Springback هي خاصية فيزيائية متأصلة لجميع المواد المعدنية. لا يمكن القضاء عليها تمامًا، ولكن يمكن التنبؤ بها بدقة وتعويضها بالكامل باستخدام الأدوات الاحترافية وبرمجة CNC الصحيحة والأنظمة الذكية.
ما هي العوامل التي تسبب الارتداد الشديد في ثني الأنبوب؟
يسألنا معظم العملاء: لماذا ترجع أنابيب الفولاذ المقاوم للصدأ وأنابيب Inconel إلى الخلف كثيرًا، بينما يسهل ثني الألومنيوم؟
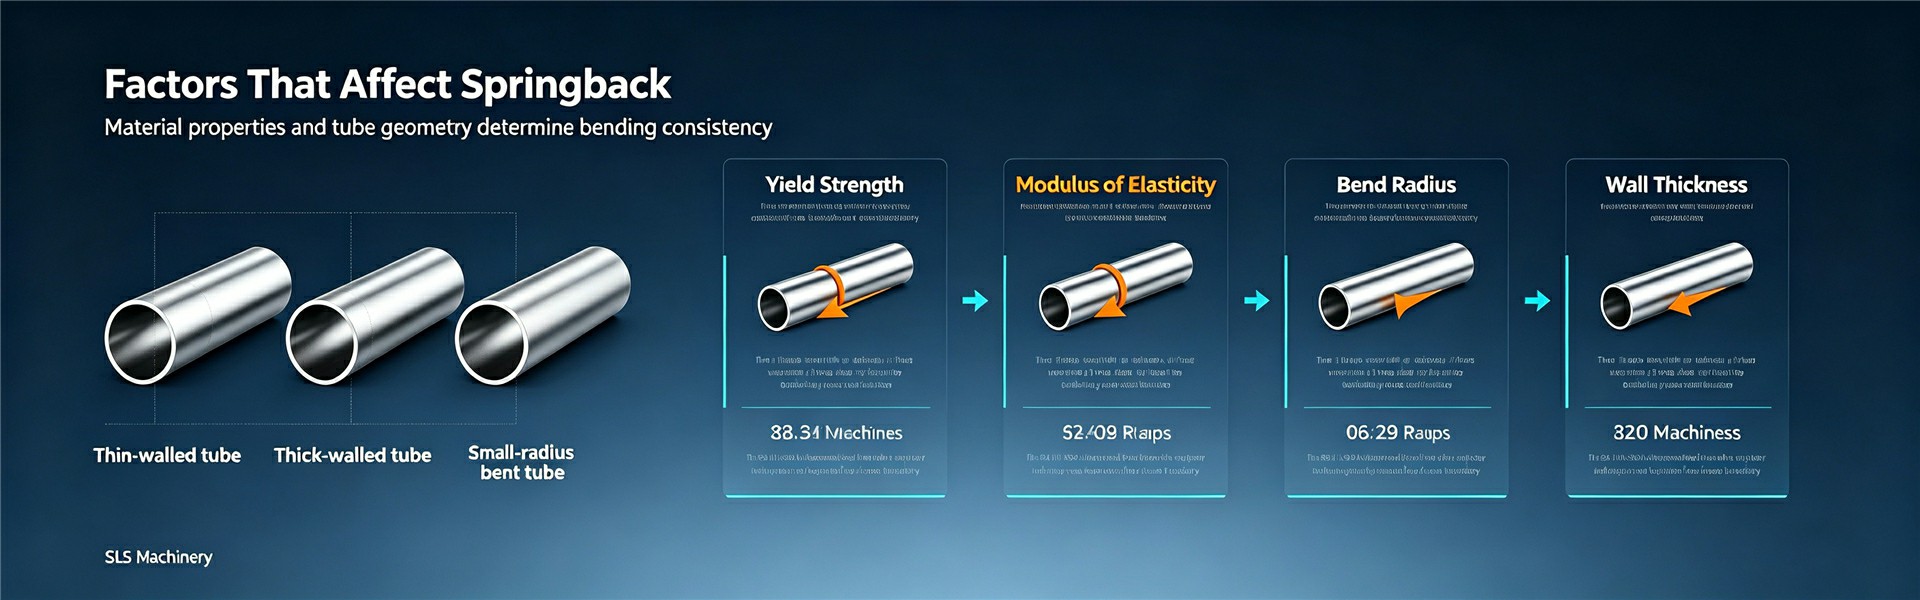
تكمن الإجابة في اثنين من الخصائص الميكانيكية الأساسية للمادة والمعلمات الهندسية الشائعة للأنبوب التي تتحكم بشكل مباشر في دقة ثني الأنبوب.
1. قوة إنتاجية المواد ومعامل المرونة
تحدد قوة الخضوع مدى مقاومة المعدن للتشكيل الدائم. تعني قوة الخضوع الأعلى أن المعدن يرفض البقاء منحنيًا، مما يخلق ارتدادًا أقوى.
يحدد معامل المرونة (معامل يونج) صلابة المادة. تخزن السبائك الأكثر صلابة طاقة أكثر مرونة أثناء الثني، مما يؤدي إلى زوايا أكبر للخلف.
وهذا ما يفسر تمامًا الفرق في المواد الشائعة:
إنكونيل : قوة إنتاجية عالية جدًا + معامل 210 جيجا باسكال = وثب شديد ، أصعب في التحكم
الفولاذ المقاوم للصدأ : قوة عالية + معامل 200 جيجا باسكال = زنبرك خلفي واضح، يتطلب تعويضًا دقيقًا للنابض الخلفي
سبائك الألومنيوم : قوة متوسطة + معامل 70 جيجا باسكال = زنبرك خفيف، سهل المعايرة
النحاس : قوة منخفضة وليونة ممتازة = الحد الأدنى من الزنبرك
2. هندسة الأنبوب: نصف القطر والقطر وسمك الجدار
س: لماذا يكون للانحناءات الضيقة دائمًا زنبرك أكبر؟
ج: يخلق الضيق نصف قطر الانحناء تركيزًا شديدًا للضغط على جدار الأنبوب. كلما زاد الضغط الداخلي، كلما كان التعافي المرن أقوى بعد التحرير.
س: هل الأنابيب ذات الجدران الرقيقة ترجع للخلف أكثر من الأنابيب السميكة؟
ج: بالتأكيد. تتميز الأنابيب ذات الجدران الرقيقة بصلابة ضعيفة وتنثني أكثر أثناء الانحناء. إنها تنتج زنبركًا غير مستقر وأكبر مقارنةً بالأنابيب السميكة والصلبة.
تعمل أقطار الأنبوب الأكبر وزوايا الانحناء الأكبر أيضًا على توسيع منطقة التشوه، مما يزيد من انحراف الزنبرك الخلفي.

كيف يدمر Springback غير المنضبط أرباح الإنتاج الخاصة بك
يقلل العديد من الشركات المصنعة من مدى تأثير Springback على أرباحهم النهائية. ولا يقتصر الأمر على مجرد خطأ بسيط في الزاوية، بل إنه يخلق سلسلة من مشاكل الإنتاج.
س: ماذا يحدث إذا تجاهلت التعويض الربيعي؟
ج: ستواجه أربع خسائر كبرى:
دقة التجميع الضعيفة : زوايا الارتداد تجعل أبعاد الأنبوب خارج نطاق التسامح، مما يتسبب في اختلال التجميع، وتسرب السوائل، ومشكلات الإجهاد الهيكلي.
ارتفاع معدل الخردة وإعادة العمل : تتطلب الأجزاء غير المؤهلة إعادة الثني أو التخريد المباشر، مما يؤدي إلى إهدار المواد الخام وساعات العمل.
انخفاض كفاءة الماكينة : يؤدي الثني التجريبي المتكرر وتعديل المعلمة إلى إيقاف الإنتاج، مما يقلل من فعالية المعدات بشكل عام.
جودة الدفعة غير المستقرة : تؤدي اختلافات دفعة المواد إلى عدم تناسق الارتداد، مما يجعل توحيد الإنتاج الضخم أمرًا مستحيلًا.
بالنسبة للصناعات عالية الدقة مثل ثني أنابيب الفضاء الجوي ومعالجة أنابيب السيارات ، يؤدي الارتداد الربيعي غير المنضبط إلى مخاطر السلامة ومطالبات ضمان العميل.
حلول تعويضات Springback العملية المتقدمة (تم إثبات تواجدها في المتجر)
إن ثني التجربة والخطأ في المدرسة القديمة بطيء ومهدر وغير متسق مع الإنتاج الحديث. باعتبارها شركة مصنعة محترفة لثني الأنابيب الذكية ، تلخص SLS Machinery طرق التعويض الأكثر فعالية لاحتياجات الإنتاج المختلفة.
1. قاعدة بيانات CNC والتعويض الذكي لبرنامج الماكرو
س: كيف يمكن للمصانع المحترفة تحقيق ثني الدفعات بسرعة دون إجراء اختبارات متكررة؟
ج: تعتمد برمجة الثني باستخدام الحاسب الآلي الحديثة على قواعد بيانات سبرينغباك المادية المضمنة. يقوم النظام بتخزين بيانات التعويض القياسية للفولاذ المقاوم للصدأ، والألومنيوم، والنحاس، والسبائك الفائقة، ومطابقة الأقطار المختلفة، وسمك الجدار، ونصف قطر الانحناء تلقائيًا.
تسمح وحدات الماكرو المخصصة والمنطق الشرطي للآلة بالانحناء بدقة وفقًا لخصائص المادة، مما يؤدي إلى تعويض الارتداد الربيعي مقدمًا.
2. قياس الليزر في الوقت الحقيقي والتحكم في الحلقة المغلقة
بالنسبة للأجزاء ذات التسامح الصارم، فإن التعويض السلبي لا يكفي. تعتمد أجهزتنا المتميزة التحكم الزنبركي ذو الحلقة المغلقة مع أجهزة استشعار ليزر عالية الدقة.
بعد كل انحناء، يقوم نظام الليزر على الفور بالكشف عن انحراف الزاوية الفعلي. يقوم نظام CNC تلقائيًا بتصحيح معلمة الانحناء التالية في الوقت الفعلي، مما يؤدي إلى حل اختلافات المواد المجمعة ومشاكل تآكل الأدوات بشكل مثالي.
3. محاكاة ثلاثية الأبعاد للحكم المسبق وتحسين الملفات
تستخدم أجزاء الأنابيب المعقدة متعددة الانحناء بمعدلات فشل عالية للغاية. الآن يستخدم المصنعون محاكاة ثلاثية الأبعاد للتنبؤ بالارتداد قبل الإنتاج، وتحسين ملفات CAD المنحنية مسبقًا لتحسين إنتاجية التمريرة الأولى.
4. تحسين الأدوات: الشياق، قالب الماسحة، وضبط قالب الضغط
س: هل يمكن أن يؤدي إعداد الأدوات إلى تقليل الارتداد الربيعي؟
ج: نعم! يؤثر تكوين أدوات ثني الأنبوب بشكل مباشر على ثبات التشكيل.
تدعم الشياق متعددة الكرات المُدخلة بعمق الجدار الداخلي للأنبوب لتجنب تشوه القسم. زوايا القالب المناسبة للممسحة تقضي على التجاعيد والضغط غير المتساوي. تسمح قوة الضغط الأمثل ووقت المكوث بالاسترخاء في إجهاد المواد، مما يقلل بشكل كبير من الارتداد المرن.
5. عملية التسخين الموضعي للسبائك عالية القوة
بالنسبة للمواد التي يصعب ثنيها مثل ثني أنابيب Inconel والفولاذ المقاوم للصدأ السميك، فإن التسخين بالحث الموضعي يقلل من صلابة المواد، مما يضعف كثافة الزنبرك بشكل فعال.
التحقق من أرضية المتجر ومعايير معايرة الدُفعات
حتى مع البرمجة والأدوات المثالية، لا يزال Springback يختلف بين دفعات المواد. ولهذا السبب يقوم المصنعون المحترفون دائمًا بإجراء اختبار عينات ما قبل الإنتاج.
س: كيف يمكن الحفاظ على دقة الانحناء المستقرة على المدى الطويل؟
ج: إنشاء عملية تحقق كاملة: اختبار ثني دفعات المواد الجديدة، وقياس البيانات باستخدام أجهزة قياس الليزر والمنقلة الرقمية، وتحديث معلمات تعويض CNC، وتشكيل تكرار بيانات الحلقة المغلقة.

الاتجاه المستقبلي: التحكم الذكي في الذكاء الاصطناعي وإنترنت الأشياء
لم يعد تتعلم خوارزميات الذكاء الاصطناعي التنبؤية من آلاف سجلات الثني، وتحدد تلقائيًا تغييرات المواد وتآكل الأدوات. الجيل القادم من معدات الثني CNC الذكية يعتمد على الخبرة اليدوية.
يحقق التوصيل البيني لإنترنت الأشياء مراقبة البيانات عبر الخطوط، مما يجعل تشكيل الأنابيب المعدنية أكثر ذكاءً واستقرارًا ومنخفضة التكلفة من أي وقت مضى.
خاتمة
لا يمكن تجنب ثني الأنبوب الزنبركي ، ولكن يمكن التحكم فيه بالكامل. يكمن مفتاح تشكيل الأنبوب عالي الدقة في التحليل الدقيق للمواد، واستراتيجيات التعويض الربيعية العلمية ، ومطابقة الأدوات الاحترافية، ودعم نظام CNC الذكي.
باعتبارها شركة مصنعة موثوقة لآلة ثني الأنابيب CNC، تركز , SLS Machinery على حل نقاط الضعف الفعلية في الإنتاج للعملاء العالميين. تدمج معدات الثني الذكية لدينا اكتشاف الحلقة المغلقة بالليزر، والتعويض التكيفي بالذكاء الاصطناعي، وأنظمة الأدوات الدقيقة، مما يساعد المصانع على تقليل معدل الخردة بشكل كبير، وتحسين اتساق الانحناء، وزيادة فوائد الإنتاج إلى أقصى حد في صناعات السيارات والفضاء والتدفئة والتهوية وتكييف الهواء (HVAC) ومعالجة الأنابيب الهيدروليكية.


